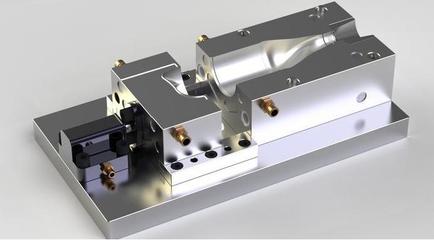
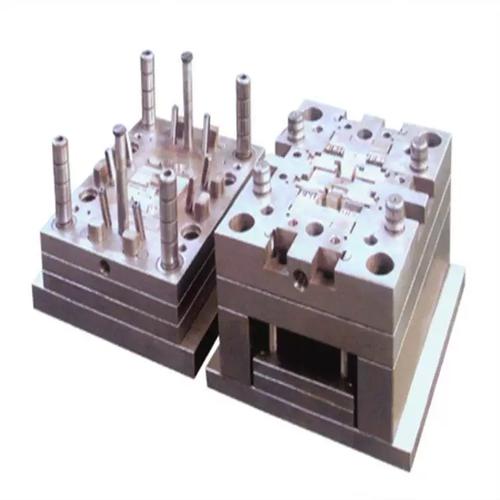
铝合金压铸模具生产加工 从设计到交付的全流程专业指南
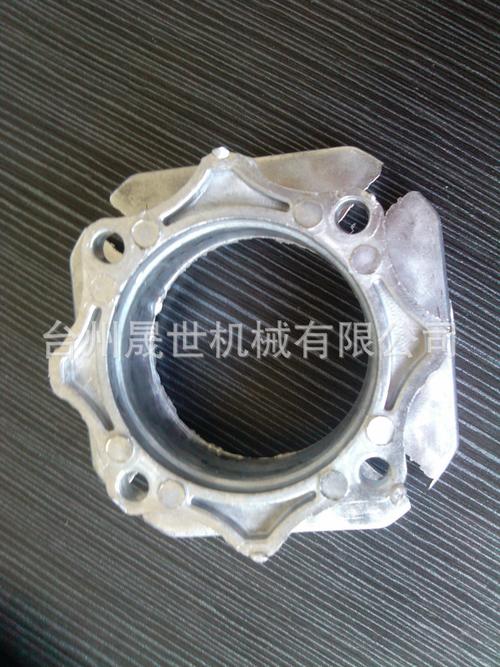
铝合金压铸模具是批量生产各类铝合金产品的核心装备,其加工质量直接决定压铸件的尺寸精度、表面光洁度与内部致密度。对于厂家而言,从模具设计到最终交付,每一个环节都需要严格控制。本文系统梳理铝合金压铸模具生产加工的关键流程与技术要点。
一、模具设计:以工艺可行性为先导
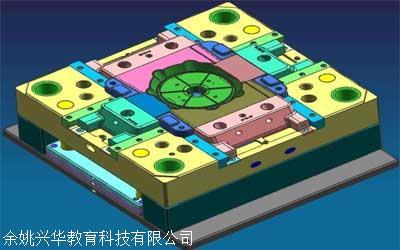
模具设计是压铸生产的起点,必须基于产品三维模型进行工艺分析。设计阶段需重点考虑:分型面位置选择应利于排气与脱模;浇注系统设计需保证金属液平稳充型,避免卷气与冷隔;排溢系统布局要确保型腔气体充分排出;冷却水路设计应实现模具热平衡,减少热应力与变形。对于复杂薄壁件,常采用模流分析软件(如FLOW-3D、MAGMA)模拟充型与凝固过程,优化浇口尺寸与位置。设计完成后输出二维工程图与三维模具模型,作为加工依据。
二、模架与模具钢选型
模架通常采用标准龙记或富得巴模架,根据压铸机吨位与模具尺寸选定规格。模具钢的选用需兼顾耐热疲劳性、耐磨性与韧性。型芯、型腔等关键成型零件常用H13(4Cr5MoSiV1)或8407等热作模具钢,经淬火+回火处理后硬度控制在HRC45-50。对于高要求场景,可选用DIEVAR或1.2344优质钢。模架材料一般为45钢或S50C,需进行调质处理。
三、数控加工与精密制造
模具加工遵循“粗加工—半精加工—精加工—电火花—线切割—表面处理”的工序链。粗加工去除大部分余量,留0.5-1mm精加工余量;半精加工保证轮廓精度;精加工采用高速铣削,表面粗糙度可达Ra0.8以下。对于深腔、窄槽等铣削难以到位的部位,采用电火花成型加工;镶件孔、顶针孔等则通过慢走丝线切割保证配合精度。加工过程中需使用三坐标测量机对关键尺寸进行在机检测与离线检测,确保公差符合图纸要求,一般模具尺寸公差控制在±0.02mm以内。
四、热处理与表面强化
成型零件在精加工前需进行淬火与多次回火,以获取均匀的硬度与组织。为提高模具寿命,可对型腔表面进行渗氮、氮化钛涂层(PVD)或激光熔覆处理,使表面硬度达到HV1000以上,显著提升抗铝液冲蚀与抗粘模能力。热处理后需精磨或抛光,去除变形量,保证装配精度。
五、装配、试模与交付
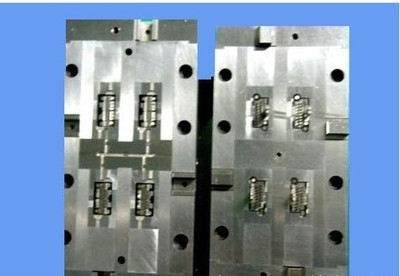
装配阶段完成模架与成型零件的组装,检查顶出机构、复位机构、抽芯机构的动作顺畅性,并进行水路与油路试压。试模在压铸机上进行,通过调整压射速度、压射比压、模温与浇注温度,验证模具充型与排气效果。首件产品需全尺寸检测,并根据试模缺陷(如缩孔、气孔、裂纹)进行模具修正。试模合格后出具模具检验报告与试模报告,随模具一同交付客户,并提供操作维护说明书。
综上,铝合金压铸模具生产加工是一项系统性工程,要求厂家具备从工艺分析、结构设计、精密加工到试模验证的完整能力。只有各环节严格把控,才能制造出寿命长、精度稳定、生产效率高的优质压铸模具,为铝合金产品的批量生产提供可靠保障。
如若转载,请注明出处:http://www.ximengkj.com/product/39.html
更新时间:2026-10-18 06:59:18