空压机汽缸盖模具加工 铝合金压铸与精密铸造技术解析
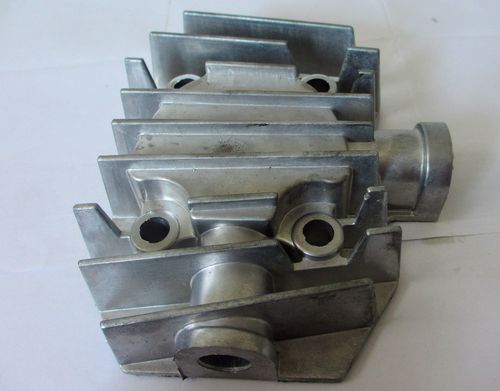
空压机汽缸盖是空气压缩机的核心部件之一,其质量直接影响整机的密封性、散热效率和使用寿命。随着制造业对轻量化和高精度要求的不断提升,铝合金压铸和精密铸造已成为汽缸盖模具加工的两大主流工艺。本文将围绕空压机汽缸盖的模具加工,深入探讨铝合金压铸与精密铸造的技术特点、加工流程及选型建议。
一、空压机汽缸盖的结构特点与材料要求
空压机汽缸盖通常具有复杂的内部气道、冷却水腔和螺栓孔结构,对尺寸精度、表面质量和气密性要求极高。铝合金因其密度小、导热性好、铸造性能优良,成为汽缸盖的首选材料。常用的铝合金牌号包括ADC12、A356、ZL104等,其中ADC12适用于压铸,A356则更常用于精密铸造和重力铸造。
二、铝合金压铸模具加工
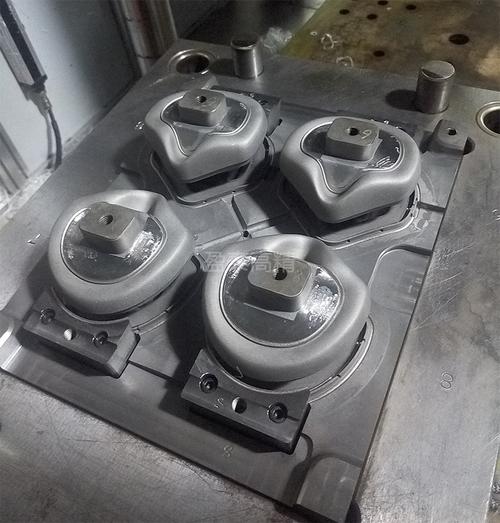
铝合金压铸是将熔融铝合金高速充填钢制模具型腔,并在高压下冷却成型的过程。该工艺的生产效率高,适合大批量生产结构复杂的汽缸盖。
模具加工要点:
- 模具设计:需合理设计浇排系统、冷却水道和顶出机构,确保金属液流动平稳、排气顺畅,避免气孔和缩松。
- 材料选择:模具型腔通常采用H13热作模具钢,经过淬火和氮化处理,以提高耐热疲劳性和耐磨性。
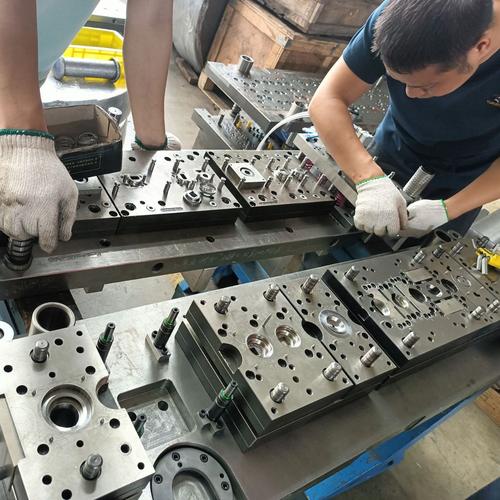
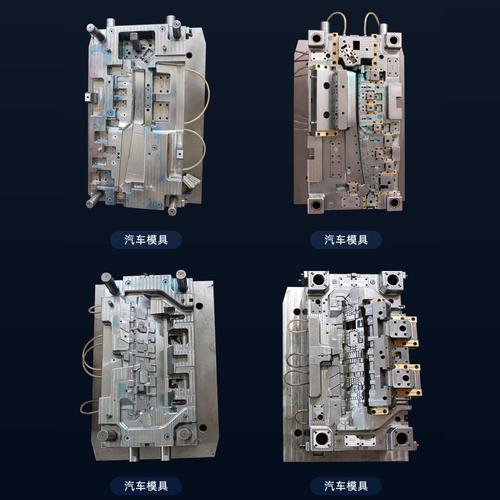
- 精密加工:采用CNC加工中心、电火花成型机和慢走丝线切割等设备,保证模具尺寸精度在±0.01mm以内。
- 表面处理:对模具表面进行抛光、涂层(如TiAlN),以延长模具寿命并改善铸件脱模性能。
压铸工艺优势:尺寸精度高、表面光洁度好、生产效率高,适合年产10万件以上的汽缸盖生产。但压铸件内部易产生气孔,需通过真空压铸或局部挤压技术加以改善。
三、精密铸造模具加工
精密铸造(熔模铸造)是用蜡模制作型壳,经脱蜡、焙烧后浇注金属液,获得高精度铸件的工艺。该工艺适合生产结构复杂、壁厚较薄、内部质量要求高的汽缸盖。
模具加工要点:
- 蜡模模具:采用铝合金或钢制模具,通过注射成型制作蜡模,模具型腔需高光洁度以保证蜡模尺寸稳定。
- 型壳制备:蜡模组树后反复涂挂耐火涂料并撒砂,形成多层型壳,最后蒸汽脱蜡。
- 浇注系统:设计合理的浇口杯和直浇道,确保金属液平稳充型,减少氧化夹渣。
- 后处理:铸件经切割、打磨、热处理和机加工,达到最终尺寸要求。
精密铸造优势:可生产复杂内腔结构,铸件致密度高、气密性好,适合中小批量、高附加值的汽缸盖生产。但工艺周期较长,成本相对较高。
四、两种工艺的对比与选型
| 对比项目 | 铝合金压铸 | 精密铸造 |
|---------|-----------|----------|
| 生产效率 | 高 | 中低 |
| 模具成本 | 高 | 中 |
| 单件成本 | 低 | 高 |
| 尺寸精度 | 高 | 较高 |
| 内部质量 | 一般(易气孔) | 优 |
| 适合批量 | 大批量 | 中小批量 |
选型建议:对于年产量大、结构相对简单的汽缸盖,优先选择铝合金压铸;对于内部质量要求苛刻、结构复杂或批量较小的产品,精密铸造更为合适。
五、模具加工中的关键技术趋势
- 数字化设计与仿真:利用CAE软件模拟充型、凝固过程,优化模具结构和工艺参数。
- 随形冷却水道:采用3D打印技术制造模具,实现高效冷却,缩短成型周期。
- 高精度加工设备:五轴加工中心、慢走丝线切割等设备的应用,提升模具精度和寿命。
- 表面强化技术:PVD、CVD涂层和激光强化,提高模具耐磨性和抗热疲劳性能。
六、
空压机汽缸盖的模具加工,是铝合金压铸与精密铸造技术的综合体现。合理选择工艺路线、优化模具设计与加工,是保证汽缸盖质量、降低生产成本的关键。随着智能制造和新材料的发展,汽缸盖模具加工将向更高精度、更长寿命和更短周期方向持续演进。
如若转载,请注明出处:http://www.ximengkj.com/product/8.html
更新时间:2026-10-18 02:55:54