双色注塑技术与模具加工 从产品结构到加工厂选择的全方位指南
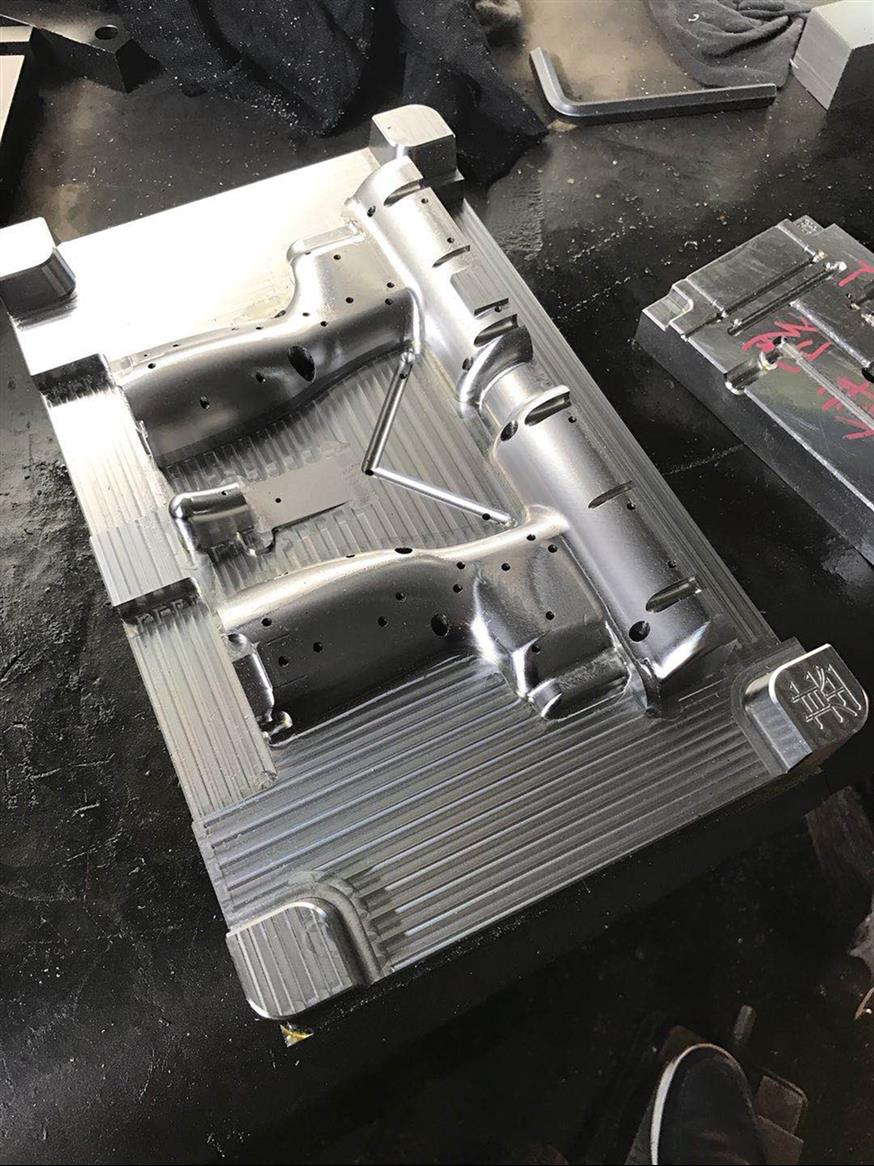
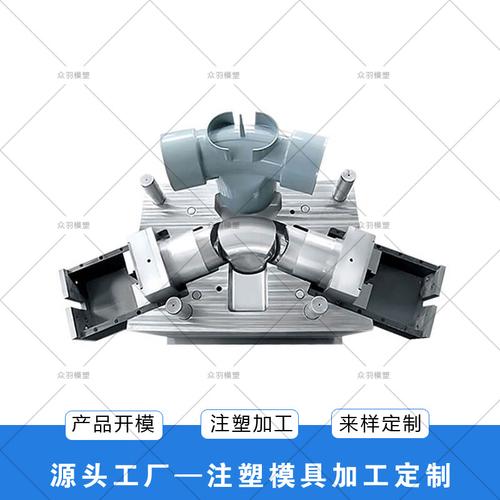
引言\n\n在现代制造业中,双色注塑技术已成为一种重要的成型工艺,它能够将两种不同颜色、不同材质或不同功能的塑料在一个成型周期内结合在一起,从而减少组装工序、提高产品强度和美观度。从双色模具加工厂的视角来看,理解双色注塑产品的结构设计、掌握核心技术以及选择合适的加工厂,是确保项目成功的关键。本文将围绕双色注塑产品结构、22模具厂的双色注塑加工技术,以及模具加工中的关键点展开分析。\n\n## 一、双色注塑产品结构的设计要点\n\n双色注塑产品的结构设计直接影响模具制造的复杂程度和最终成型的可行性。常见的双色产品结构包括:\n\n1. 硬胶包软胶结构:例如工具手柄、牙刷柄等,主体为硬质塑料(如ABS、PC),局部包覆软质弹性体(如TPE、TPU),以提供舒适的握持感。这种结构要求两种材料具有相容性,否则需要机械互锁设计。\n2. 双色外观装饰结构:例如汽车内饰按键、手机外壳等,通过两种不同颜色的塑料交替成型,实现无喷涂的双色效果。设计时需注意分型面的精度、色差控制及流道平衡。\n3. 可移动/活动结构:例如连接件或铰链,通过双色注塑在硬胶零件上成型软胶铰链,实现功能一体化。这种结构需要精确控制两种材料的注射顺序和粘结强度。\n\n在结构设计中,必须考虑:\n- 材料兼容性:两种材料的粘合强度、收缩率差异。\n- 分型面设计:保证前后两个型腔的对位精度。\n- 浇口位置:避免第一色注射时压力冲击已成型的第一色部分。\n- 脱模与复位:动模旋转或滑动需平稳可靠。\n\n## 二、22模具厂的双色注塑加工技术剖析\n\n所谓“22模具厂”,通常指采用多工位(2×2)或双色转盘结构的模具制造厂。实际生产中的双色注塑机常见有三工位、四工位转盘机,但“22”更泛指双色注塑加工的两个核心:两个注射单元与两个模具型腔部分(动模)。\n\n在22模具厂的双色注塑加工中,关键技术包括:\n\n1. 模具设计与制造:双色模具的动模通常有两个不同的工位,分别对应第一色注射和第二色注射。模具加工时需要高精度的中心定位、旋转或转盘结构,确保在其中一个工位注射第一色,另一端通过另一台(相同的)动模,在这复位/嵌件注射基础上再注第二色。此处常见的机器结构是转轴垂直,前后模相同的两个骨架进行共用。另一种设计方案为一副定模合一,具有两个型腔共享可旋转的中间动模体。
\n然而为了避免混乱可建立两大类名词:\b
如若转载,请注明出处:http://www.ximengkj.com/product/14.html
更新时间:2026-10-18 09:19:01